Para a fabricação de chapas metálicas, uma máquina de corte a laser CNC é a maneira mais prática de transformar chapas planas em peças acabadas com alta precisão, mas o sistema certo não é aquele com a maior potência - é aquele que corresponde à sua mistura de materiais, faixa de espessura e produtividade diária. Na maioria das oficinas, um laser de fibra na faixa de 1 kW a 6 kW cobre aço-carbono, aço inoxidável e alumínio com eficiência, enquanto os lasers de CO2 são agora a exceção e não a regra para o corte de chapas metálicas.
Um cortador a laser CNC concentra um feixe de laser de alta energia na superfície da folha. O feixe derrete ou vaporiza o metal ao longo de um caminho definido pelo programa CNC, e um gás auxiliar coaxial - geralmente oxigênio ou nitrogênio - sopra o material fundido para fora do corte. O oxigênio suporta o corte de aço-carbono através de uma reação exotérmica, enquanto o nitrogênio produz uma borda limpa e livre de oxidação em aço inoxidável e alumínio.
Comparado com puncionamento ou corte a plasma, o corte a laser oferece três vantagens práticas no trabalho em chapa metálica:
Por esse motivo, muitas oficinas de fabricação agora tratam o corte a laser CNC como a primeira etapa padrão no processo de fabricação de chapas metálicas, especialmente quando os tamanhos dos lotes variam.
Para chapas metálicas, a escolha da fonte do laser é mais importante do que qualquer outra especificação. Os lasers de fibra tornaram-se o padrão para corte de metal porque absorvem bem materiais reflexivos, como alumínio, latão e cobre, e porque seu custo operacional é menor. Os lasers de CO2 permanecem em algumas oficinas de chapa metálica, principalmente para cortar aço-carbono mais espesso com oxigênio ou para trabalhos combinados de metal e não metal.
| Aspecto | Laser de fibra | Laser de CO2 |
|---|---|---|
| Comprimento de onda | Cerca de 1,06 µm | Cerca de 10,6 µm |
| Metais reflexivos | Bom em alumínio, latão e cobre | Risco de reflexão; precisa de óptica especial |
| Eficiência elétrica | Superior; converte mais potência de entrada em energia de feixe | Inferior; mais energia perdida como calor |
| Consumíveis | Sem gás ressonador; óptica se desgasta lentamente | Gás laser e espelhos requerem substituição periódica |
| Gama típica de chapa metálica | Aço macio de até 20-25 mm com fonte de 6 kW | Adequado para chapas grossas com unidades de alta potência |
| Manutenção | Entrega de feixe mais simples, menor carga de serviço | Mais componentes ópticos e verificações de alinhamento |
Para a maioria dos produtores de chapas metálicas, a fibra é a resposta de menor custo e maior disponibilidade. A única razão para manter o CO2 na conversa é um mix de produtos dominado por chapas grossas de aço carbono ou materiais não metálicos.
Ao comparar cotações, concentre-se nos números que afetam as peças por turno, e não no número de poder do título.
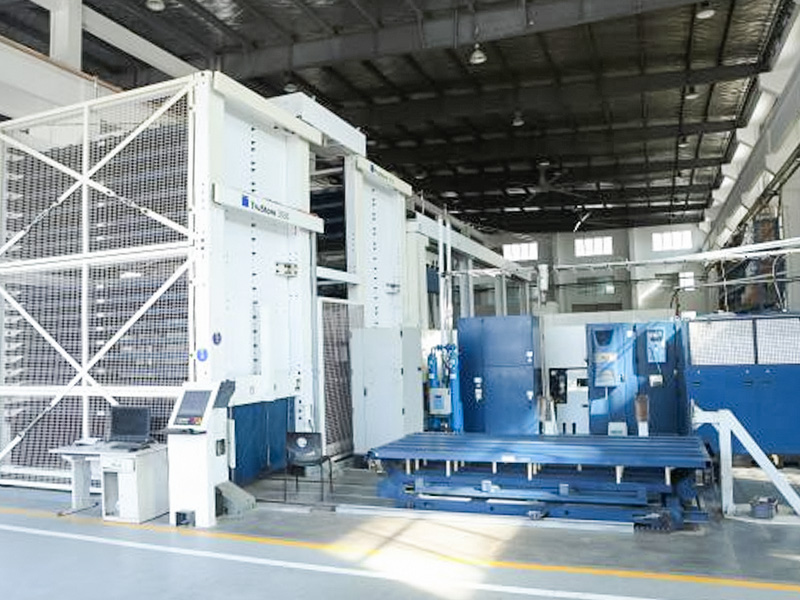
Esses parâmetros são exatamente os que incorporamos em nossas máquinas de corte a laser de produção, com foco no desempenho de corte estável e capacidade de trabalho contínuo para oficinas de chapas metálicas.
 Máquina de corte a laser CNC para produção de chapas metálicas Este cortador a laser CNC de nível de produção oferece corte estável e contínuo para aço inoxidável, aço carbono e alumínio, com mesas de grande formato e remoção automatizada de cavacos, essencial para definir especificações defensáveis no chão de fábrica. Ver Produto →
Siga esta sequência para chegar a uma especificação que você possa defender diante da equipe de gestão.
Se a sua carga de trabalho for principalmente de chapas finas abaixo de 4 mm, uma máquina de fibra de 1-3 kW com uma mesa de troca costuma ser o local ideal. Para trabalhos mistos que incluam placa de 8 a 20 mm, aumente para 4 a 6 kW.
Para uma discussão mais detalhada sobre seleção de máquinas, consulte nosso guia em como escolher a máquina de corte a laser CNC certa .
Os compradores de máquinas na indústria de chapas metálicas repetem os mesmos erros. Evitá-los economiza dinheiro e tempo de inatividade.
Se você ainda não tiver certeza sobre a configuração correta, entre em contato com nossa equipe de engenharia com sua lista de materiais e desenhos de amostra.
Sim. Um laser de fibra é particularmente bom com alumínio, cortando folhas finas de até 10 mm ou mais sem os problemas de reflexão dos sistemas de CO2 mais antigos. Com auxílio de nitrogênio, a borda de corte permanece limpa e livre de oxidação.
Para aço-carbono, um laser de fibra de 3 kW normalmente corta até cerca de 20 mm, enquanto uma máquina de 6 kW atinge 25 mm ou um pouco mais. Os limites de aço inoxidável e alumínio são mais baixos, normalmente em torno de 10-14 mm nos mesmos níveis de potência. A maior parte da fabricação de chapas metálicas acontece abaixo de 10 mm, onde uma máquina de 1-2 kW já tem um bom desempenho.
O custo operacional consiste em eletricidade, gás auxiliar e consumíveis, como janelas de proteção e bicos de corte. O nitrogênio geralmente é o item maior quando você processa muito aço inoxidável ou alumínio. Solicite a tabela de fluxo de gás padrão para a máquina e multiplique pelo preço do gás local, em vez de confiar nos números de eficiência do folheto.
Depende da parte. O corte a laser é mais flexível para contornos complexos e alterações de projeto com custo zero de ferramentas. A perfuração é mais barata para volumes muito elevados de furos simples. Muitas lojas operam ambos, usando a puncionadeira para padrões de furos repetitivos e o laser para todo o resto.

 +86-13771171111 +86-13338110517