Os gerentes de produção que especificam um cortador CNC de metal a laser geralmente começam com um número: potência. Depois de alguns meses no chão, os números que importam revelam-se diferentes. O custo por peça, a consistência das bordas e os intervalos de manutenção decidem se a máquina se paga por si mesma. O tipo de fonte de laser aciona todos os três.
Para a maioria das operações com chapas e chapas metálicas, a resposta prática é um laser de fibra na faixa de 1.000 W a 3.000 W. Ele corta aço inoxidável, alumínio e aço carbono com menor custo de energia que o CO2 e não precisa de alinhamento de espelho ressonador ou recargas de gás laser.
 Máquina de corte a laser de fibra para chapas metálicas com controle CNC Esta máquina usa um feixe de laser de alta energia guiado por um sistema de controle numérico avançado para cortar aço inoxidável, aço carbono e alumínio. Ele se adapta a contornos pequenos ou complexos, enquanto sua grande mesa de trabalho e módulos assistidos por gás suportam uma produção estável e contínua. Ver Produto →
Atualmente, três tipos de fontes de laser impulsionam o corte industrial de metais: fibra, CO2 e cristal. A fonte determina a eficiência com que a energia entra no metal, o que define a velocidade prática, a qualidade da borda e o custo operacional.
Lasers de fibra operam perto de 1.064 nm, um comprimento de onda que os metais absorvem muito melhor do que os 10,6 µm emitidos pelos lasers de CO2. Mais energia absorvida significa corte mais rápido e menor consumo elétrico. As fontes de fibra não possuem espelhos ressonadores para alinhar e nem gás laser para reabastecer, portanto, a manutenção de rotina se concentra na cabeça de corte, no bico e nas lentes protetoras.
Lasers de CO2 continuam sendo uma opção comprovada para aço carbono muito espesso com auxílio de oxigênio e para oficinas que também cortam não metais. Suas desvantagens são maior consumo de energia, espelhos que precisam de limpeza e alinhamento e gás laser consumível.
Lasers de cristal (Nd:YAG e Nd:YVO4) oferecem excelente foco para recursos finos, mas têm vida útil mais curta dos componentes e menor eficiência de bombeamento. Eles agora estão limitados principalmente à microusinagem de precisão.
| Tipo | Comprimento de onda | Eficiência de corte de metal | Custo operacional | Função típica |
|---|---|---|---|---|
| Fibra | Cerca de 1064nm | Alto | Baixo | Produção de chapas e chapas metálicas |
| CO2 | 10,6 µm | Médio | Alto | Corte grosso de aço e não metálico |
| Cristal | Aproximadamente 1064nm | Médio | Alto | Microusinagem de precisão |
Se o seu trabalho é dominado por chapas de aço inoxidável, alumínio ou aço carbono, a fibra é o padrão racional. Antes de finalizar uma compra, analise como escolher a máquina de corte a laser CNC certa para sua oficina para pesar exceções de chapas grossas e não metálicas.
Quatro especificações têm o efeito mais forte na produtividade. Compare-os com a espessura do seu próprio material, em vez do máximo da brochura.
Um laser de fibra de 3.000 W normalmente corta aço-carbono de 12mm a 1,5 a 2,0 m/min com oxigênio, enquanto aço inoxidável de 2 mm com nitrogênio pode funcionar a 8 a 10 m/min. Estime a produção diária com base na espessura que você mais processa, e não na folha mais fina do seu catálogo.
A maioria das máquinas cita precisão de posicionamento próxima de ±0,05mm por metro e repetibilidade próxima de ±0,03 mm. Conjuntos de abas e ranhuras, suportes de dobradiça e peças de preparação de solda dependem mais desses valores do que da potência do laser.
O oxigênio acelera o corte do aço carbono, mas deixa um leve óxido na borda. O nitrogênio produz bordas limpas e livres de óxido em aço inoxidável e alumínio. A troca rápida entre nitrogênio de alta pressão e oxigênio de baixa pressão adiciona flexibilidade de programação e evita que a máquina se torne um gargalo.
A perfuração adaptativa reduz respingos na lente e rebarbas na borda inferior aumentando a potência durante a perfuração e puxando para trás para o corte. Peça ao fornecedor amostras cortadas na espessura dominante e inspecione a borda inferior em busca de escória e a face cortada em busca de estrias.
Cada trabalho de corte a laser de metal CNC segue uma sequência semelhante. Compreender cada estágio ajuda a avaliar os requisitos de software, automação e habilidade do operador antes de assinar o pedido.
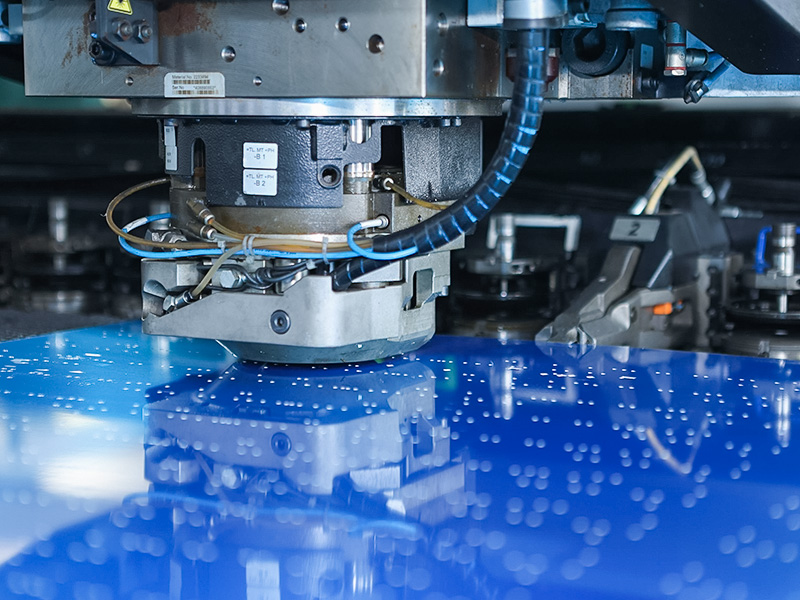
Para peças com muitos furos, uma puncionadeira CNC costuma ser mais rápida do que o corte a laser em padrões de furos repetidos, enquanto o laser lida com contornos complexos, lotes pequenos e requisitos de bordas estreitas. As duas máquinas funcionam bem como complementos em uma linha de produção.
 Puncionadeira CNC para chapa metálica com alta rigidez Construída para puncionamento, corte, dobra e estampagem profunda, esta prensa apresenta uma estrutura rígida e controle CNC preciso de curso, velocidade e pressão. Ele lida com aço, alumínio e algumas chapas não metálicas, tornando-o um complemento eficiente ao corte a laser para padrões repetidos. Ver Produto →
A potência do laser define a velocidade prática e a espessura máxima para cada material. Os valores abaixo mostram limites típicos de passagem única para lasers de fibra modernos com o gás auxiliar recomendado. Os resultados reais variam de acordo com a rigidez da máquina, a qualidade óptica, a posição do foco e a pureza do gás, portanto, trate-os como uma estrutura de comparação e não como uma garantia.
| Fibra power | Aço macio com oxigênio | Inoxidável com nitrogênio | Alumínio com nitrogênio |
|---|---|---|---|
| 1500W | 12mm | 6mm | 5 mm |
| 3.000W | 20mm | 12mm | 10mm |
| 6.000W | 25mm | 20mm | 16mm |
| 12.000W | 40mm | 30mm | 25mm |
Se a maior parte do seu trabalho for de 1 a 6 mm de aço inoxidável e alumínio, uma máquina de 1.500 W ou 3.000 W equilibra bem a velocidade e o custo de capital. Se você corta regularmente aço carbono de 12 mm ou mais espesso, escolha pelo menos 6.000 W. O superdimensionamento aumenta o preço de compra e a necessidade de serviço elétrico sem melhorar a produção de chapas finas.
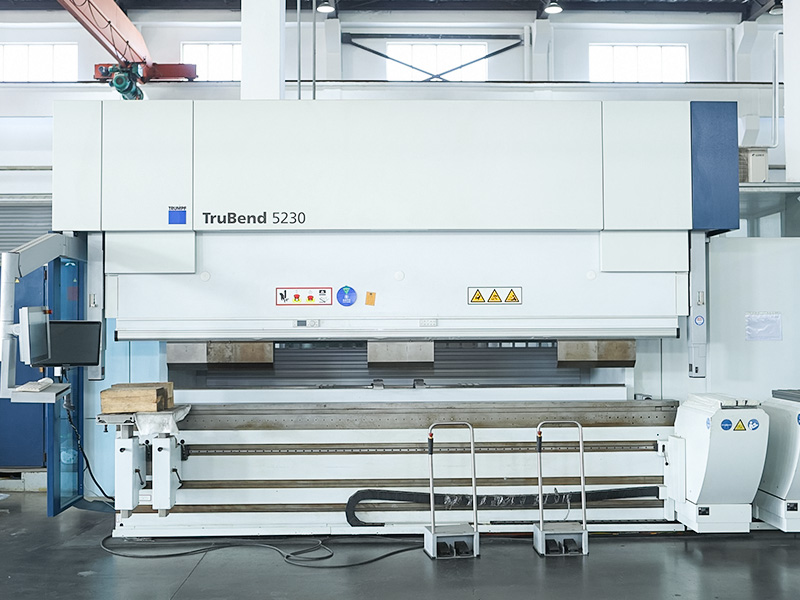
A maioria das peças cortadas ainda precisa de moldagem. Uma dobradeira CNC emparelhada com o laser completa a linha, então planeje ambos juntos para evitar que o gargalo se mova a jusante.
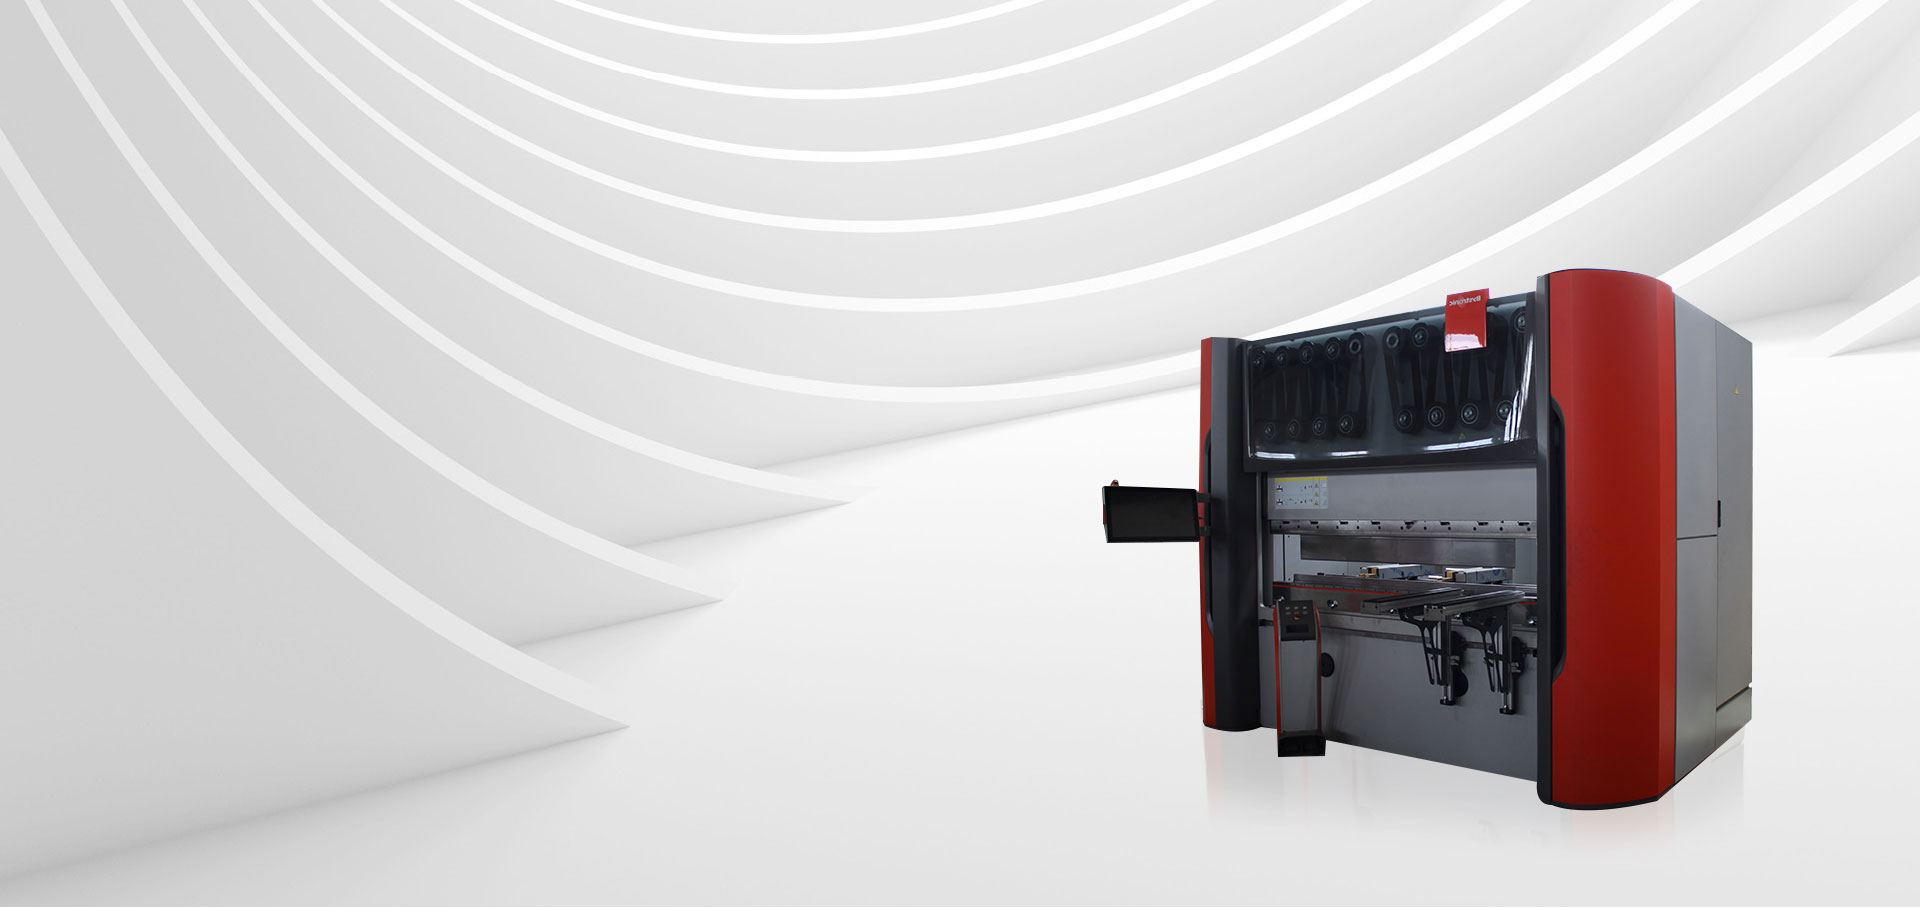
 Máquina de dobra CNC com controle de ângulo de precisão Esta dobradeira utiliza um sistema CNC de alta precisão para definir ângulo, comprimento e pressão, reduzindo erros e garantindo precisão. Compatível com vários moldes, processa aço carbono, aço inoxidável e alumínio e integra-se perfeitamente em uma linha de produção de corte para conformação. Ver Produto →
A diferença de custo entre as máquinas aparece nos primeiros 24 meses, muitas vezes muito antes de a máquina ser totalmente amortizada.
Para volumes de fabricação típicos, a vantagem da fibra apenas em eletricidade, gás e óptica muitas vezes paga seu preço inicial mais alto dentro de dois a três anos, antes de contar o ganho de produtividade de um corte mais rápido.
Um cortador a laser de fibra metálica pode lidar com cobre e latão?
Sim. O cobre e o latão absorvem o comprimento de onda da fibra (cerca de 1064 nm) muito melhor do que o comprimento de onda do CO2, razão pela qual a fibra se tornou o padrão para essas ligas reflexivas. A máquina ainda precisa de proteção contra retrorreflexão na fibra de entrega e no cabeçote de corte, portanto, confirme se o fornecedor configurou a óptica adequadamente. A velocidade de corte no cobre é menor do que no aço-carbono, e nitrogênio ou ar são normalmente usados para evitar a formação de óxido.
Devo usar oxigênio ou nitrogênio para aço inoxidável?
Use nitrogênio quando a borda precisar estar limpa e livre de óxido, o que é necessário para peças visíveis, preparação de soldagem ou componentes em contato com alimentos. O oxigênio proporciona um corte um pouco mais rápido em aço inoxidável fino, mas deixa uma borda descolorida e uma fina camada de óxido. Se a qualidade da borda não for crítica e a peça for pintada ou ocultada, o oxigênio poderá reduzir o custo do gás.
De quanto espaço físico e infraestrutura de utilidades um cortador CNC a laser de metal precisa?
Uma máquina de fibra de 1.500 W normalmente precisa de cerca de 8 a 15 metros quadrados, incluindo o resfriador e espaço para carregamento de folhas e remoção de peças. A alimentação elétrica é geralmente trifásica de 400 V com uma carga conectada de aproximadamente 15 a 25 kVA dependendo do nível de potência. Você também precisa de uma linha de fornecimento de gás auxiliar; o nitrogênio pode ser entregue em cilindros, Dewars ou tanques a granel, dependendo do consumo mensal.
O mercado de cortadores a laser de metal CNC recompensa os compradores que combinam a máquina com seu mix de produção real. Comece com uma máquina de fibra, verifique a velocidade real de corte em sua espessura dominante, verifique a disponibilidade de gás auxiliar em sua região e planeje a formação posterior ao mesmo tempo.
Se você já possui desenhos ou uma lista de peças definida, uma rápida discussão com nosso equipe de serviços personalizados pode validar a configuração da máquina antes de se comprometer com um layout.

 +86-13771171111 +86-13338110517