Três citações estão na mesa do dono de uma loja de fabricação. Cada cotação é para uma máquina de corte a laser de chapa metálica, mas a potência do laser varia de 4 kW a 12 kW e os preços diferem em mais de 40%. A oficina corta principalmente aço carbono de 2 mm a 10 mm, realiza trabalhos de aço inoxidável ocasionalmente e precisa saber qual máquina se pagará dentro de cinco anos.
A resposta curta: não existe a melhor máquina de corte a laser para chapas de metal. A configuração correta depende dos materiais que você processa, da faixa de espessura que você corta com mais frequência, da meta de produtividade e do custo por peça que você pode tolerar. Este guia explica como comparar máquinas em termos de especificações, custos operacionais e adequação ao fluxo de trabalho antes de se comprometer com uma compra.
Uma máquina de corte a laser para chapas metálicas concentra um feixe de laser de alta potência em um pequeno ponto na superfície do metal. A energia derrete ou vaporiza o material, enquanto um gás auxiliar coaxial, geralmente nitrogênio ou oxigênio, sopra o metal fundido para fora do corte. Um sistema de movimento CNC move a cabeça de corte ao longo do caminho programado e produz contornos, furos e arestas que muitas vezes não necessitam de acabamento secundário.
Duas fontes de laser dominam o corte de chapas metálicas hoje:
Para a maior parte da fabricação moderna de chapas metálicas, os lasers de fibra tornaram-se a escolha padrão devido à maior eficiência elétrica, menor manutenção e melhor absorção em metais reflexivos. É por isso que a maioria das comparações de máquinas de corte a laser para chapas metálicas começa com lasers de fibra.
Antes de comparar preços, compare seis números. Eles definem o que a máquina pode realmente fazer na sua oficina.
| Especificação | O que isso afeta | Faixa Típica |
|---|---|---|
| Potência laser | Espessura máxima de corte e velocidade de corte | 1,5 kW a 30 kW |
| Área de trabalho | Maior tamanho de folha processado sem reposicionamento | 3.000 x 1.500 mm até 6.000 x 2.500 mm |
| Espessura de corte, aço-carbono (assistência de oxigênio) | Capacidade de placa espessa | 6 mm a 1,5 kW a 40 mm a 20 kW |
| Espessura de corte, aço inoxidável e alumínio (assistência com nitrogênio) | Corte sem escórias em chapas finas e médias | 4 mm a 1,5 kW a 25 mm a 20 kW |
| Precisão de posicionamento | Consistência dimensional em toda a folha | /-0,03 mm a /-0,05 mm |
| Velocidade máxima de deslocamento rápido | Tempo ocioso entre peças | 80 m/min a 200 m/min |
Um erro comum é comprar mais potência do laser do que a combinação de materiais justifica. Se a maioria de suas peças for de aço carbono de 2 mm a 6 mm, um laser de fibra de 6 kW corta mais rápido do que uma unidade de 3 kW, mas o ganho de velocidade torna-se menor em bitolas finas. Para chapas finas, a aceleração e o controle de movimento são tão importantes quanto a potência bruta. Um laser forte em um sistema de movimento fraco produz peças aceitáveis com menor rendimento.
Para uma discussão mais profunda sobre como a potência, a velocidade e o material interagem, consulte como escolher a máquina de corte a laser CNC certa para sua loja.
Cada fonte de laser possui seu próprio envelope de corte. Em vez de debater a superioridade absoluta, pense nos trabalhos que serão executados na máquina na maior parte das horas da semana.
Fibra de 6 kW a 8 kW corta com assistência de oxigênio em alta velocidade. O CO2 também funciona, mas consome mais eletricidade por metro cortado.
A fibra com auxílio de nitrogênio produz uma borda limpa e sem impurezas. O CO2 é visivelmente mais lento nesta faixa.
A fibra é a escolha prática porque seu comprimento de onda de 1.064 nm é bem absorvido por metais reflexivos. O CO2 pode refletir e danificar componentes ópticos.
Um laser de fibra de 12 kW ou superior e um laser de CO2 cortam chapas grossas. O custo por peça depende do tipo de gás, da velocidade de corte e dos requisitos de qualidade da aresta.
Uma máquina de fibra única com parâmetros de potência ajustáveis e um bom programa de agrupamento lida melhor com a variedade do que uma unidade de CO2 com o mesmo orçamento.
Cortar furos menores que a espessura da chapa requer um bom modo de feixe. Os lasers de fibra geralmente produzem cantos mais nítidos e um corte menor.
O preço de compra é apenas parte do custo total. Uma máquina de corte a laser para chapas metálicas consome eletricidade, gás auxiliar e consumíveis a cada hora de trabalho. Ao longo de cinco anos, estes custos operacionais excedem frequentemente o preço inicial.
Os principais direcionadores de custos são:
Antes de assinar qualquer coisa, peça uma estimativa de custo por peça com base em seus desenhos e materiais reais. Uma máquina mais lenta com menor consumo de gás pode superar uma máquina mais rápida no custo total por peça. Você pode solicitar esse cálculo quando entre em contato conosco com sua lista de materiais.
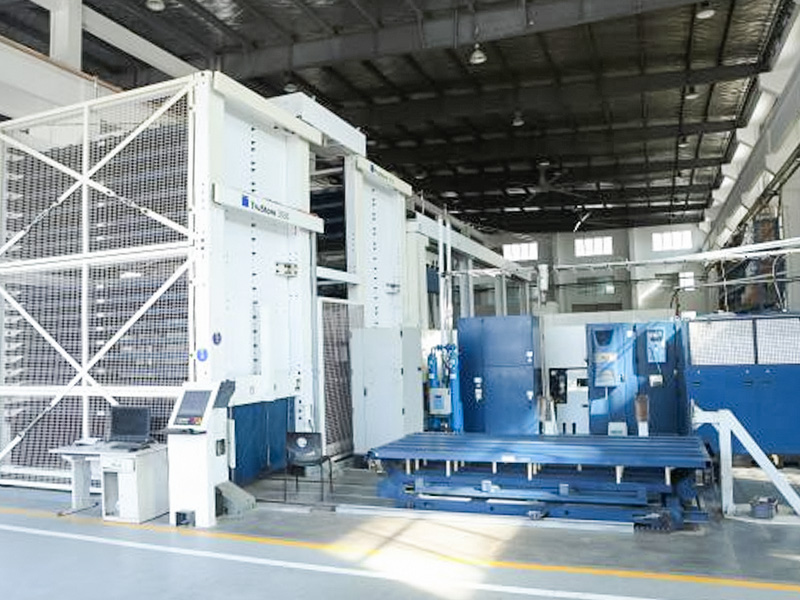
Uma máquina de corte a laser para chapas metálicas não funciona sozinha. Em uma linha de fabricação típica, o cortador a laser recebe chapas niveladas e as peças cortadas passam para puncionamento, dobra, soldagem e acabamento superficial. A escolha da máquina a laser deve, portanto, considerar o que acontece antes e depois dela.
Uma sequência comum é assim:
A máquina selecionada deve corresponder à velocidade de saída da máquina de nivelamento a montante e das estações de dobra e puncionamento a jusante. Um laser de alta potência que alimenta as peças mais rápido do que a equipe de dobra consegue processar apenas move o gargalo mais adiante na linha.
 Máquina de corte a laser CNC para corte de contorno de chapa metálica de precisão Esta máquina lida com a etapa de corte de contorno em uma linha de chapa metálica. Seu controle NC de alta precisão e sua grande mesa de trabalho atendem às velocidades de nivelamento a montante, de modo que se adapta ao fluxo de produção equilibrado descrito aqui. Ver Produto →
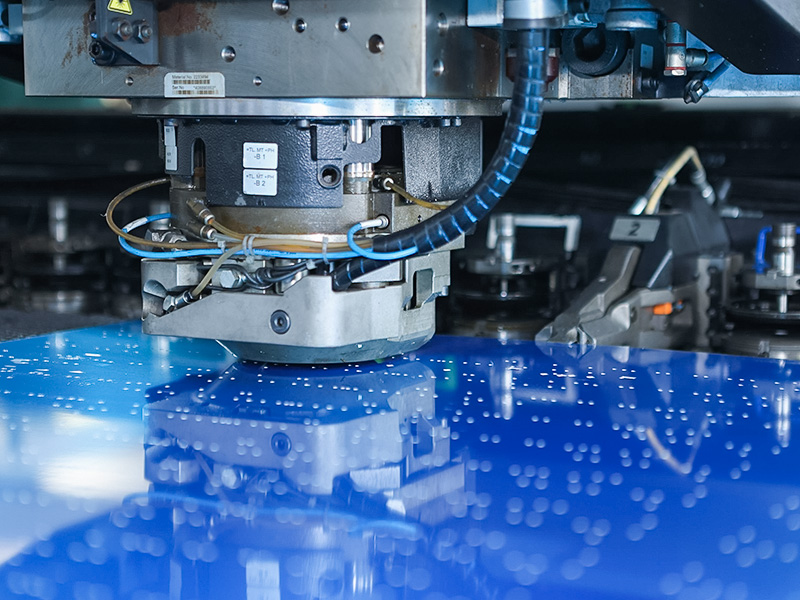
 Puncionadeira CNC para perfuração e recursos formados A puncionadeira adiciona furos e características formadas após o corte a laser, mantendo a corrente de chapa metálica eficiente. Sua estrutura rígida e sistema CNC correspondem ao planejamento da taxa de produção discutido no texto ao lado. Ver Produto →
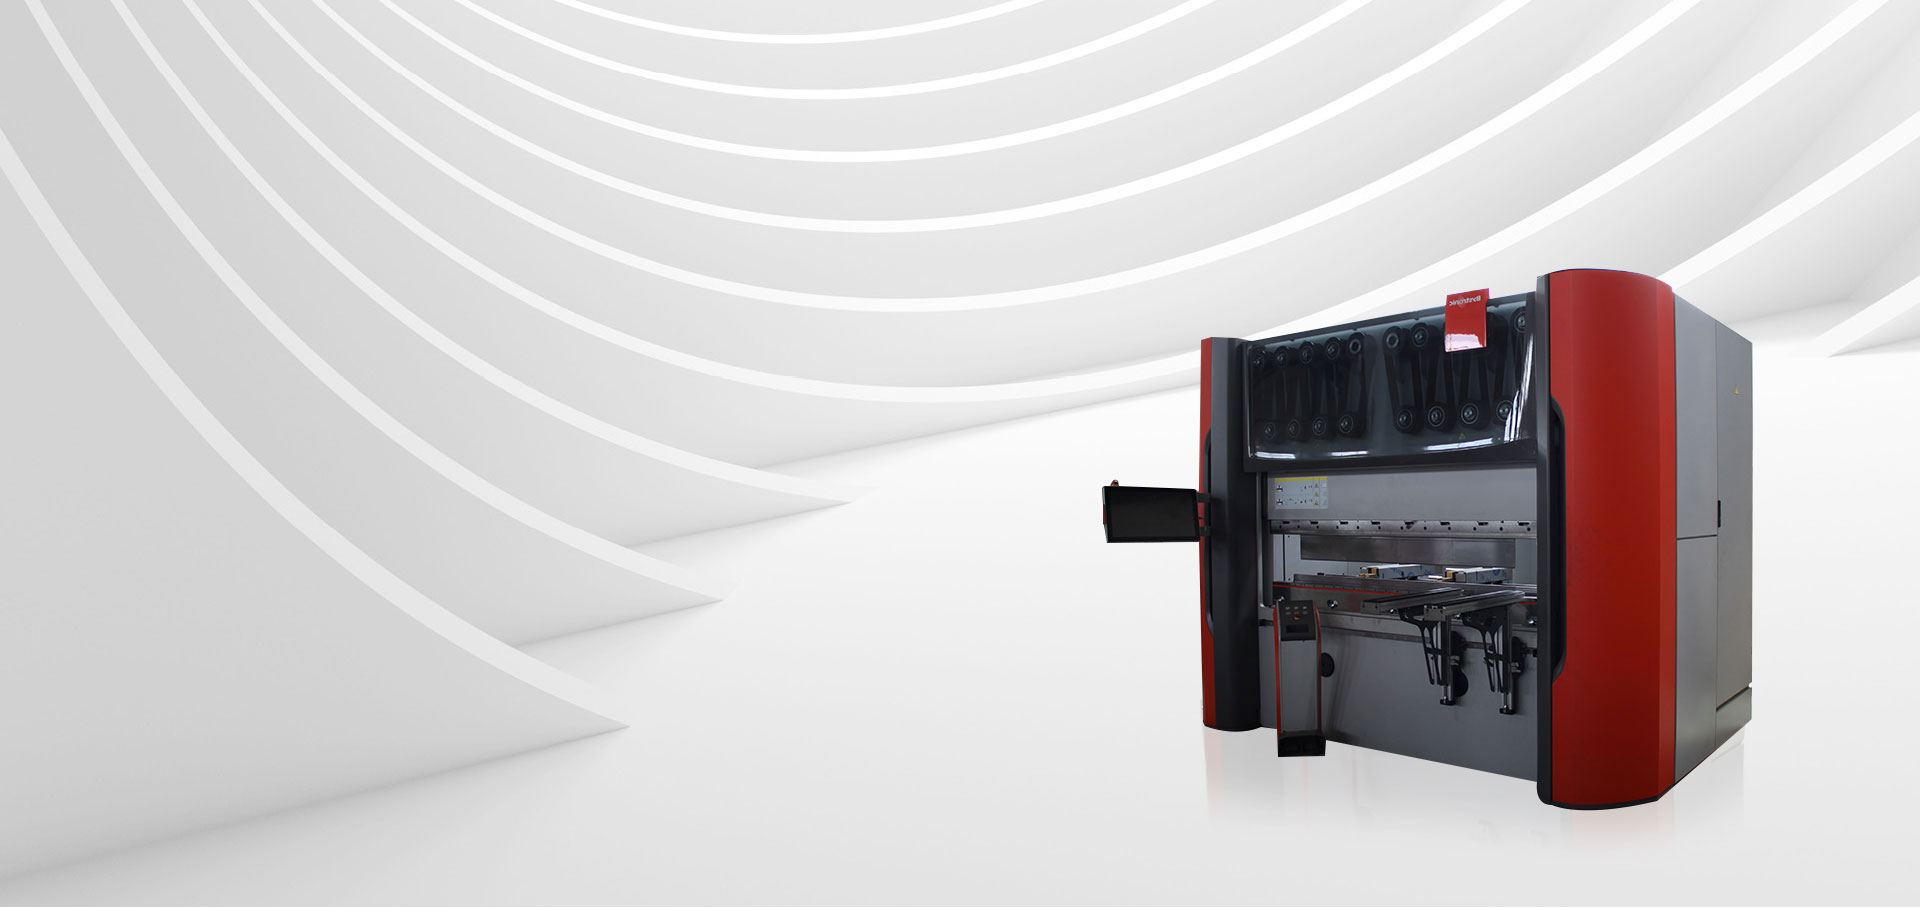
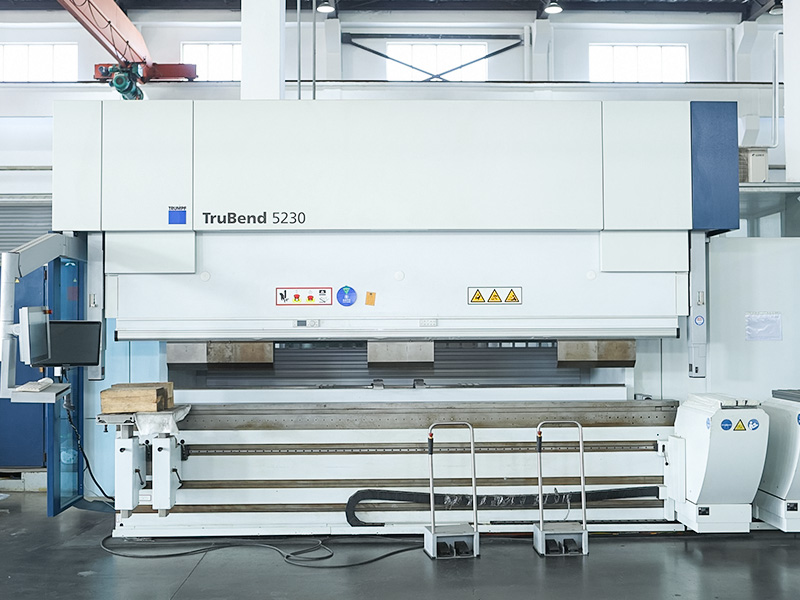
 Máquina de dobra CNC para formação precisa de chapas metálicas Esta dobradeira completa a etapa de conformação com controle preciso do ângulo e flexibilidade do molde. Ele é emparelhado com as estações de laser e puncionamento, garantindo uma linha de produção balanceada cuja correspondência de velocidade é enfatizada aqui. Ver Produto →
Nossa linha de equipamentos para chapas metálicas cobre toda esta cadeia. A máquina de corte a laser lida com o corte de contorno, a puncionadeira adiciona furos e características formadas, e a máquina dobradeira completa o estágio de conformação. Como essas máquinas compartilham uma filosofia comum de controle e agrupamento, a programação se torna mais simples e o treinamento do operador leva menos tempo.
Cinco perguntas revelarão rapidamente se uma máquina se adapta à sua operação:
Qual é a melhor potência do laser para uma máquina de corte a laser de chapa metálica?
Para fabricação geral de chapas metálicas, lasers de fibra de 3 kW a 8 kW cobrem a maioria das peças em aço carbono de 1 mm a 16 mm e aço inoxidável de até 10 mm. Acima de 8 kW, a velocidade extra é mais perceptível em chapas grossas.
Uma máquina de corte a laser pode cortar folhas de alumínio e cobre?
Sim. Um laser de fibra corta alumínio e cobre de maneira confiável quando a máquina tem potência suficiente e a configuração correta do gás auxiliar. Esses materiais refletivos são um forte motivo para escolher a fibra em vez do CO2.
Qual é o período de retorno típico para um cortador a laser de fibra?
Para uma oficina que opera em dois turnos, um laser de fibra de 6 kW geralmente se paga em dois a quatro anos em comparação com a terceirização, dependendo do volume de peças e dos custos regionais de mão de obra.
Como o corte a laser se compara ao corte a plasma para chapas metálicas?
Corte a laser produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517