Um suporte de montagem chega à estação de montagem com todas as dimensões dentro das tolerâncias declaradas, mas os dois ângulos de curvatura se desviaram em uma fração de grau do desenho. A peça fica plana sobre a mesa, mas quando é aparafusada à estrutura, o painel correspondente não se alinha. Rejeitar este componente custa duas horas à linha de produção. Este é o ponto em que uma peça de chapa metálica se torna um componente de chapa metálica de precisão.
Componentes de chapa metálica de precisão são definidos pela repetibilidade, não pelo tamanho da peça. Um fabricante pode entregar uma peça de amostra perfeita e ainda assim falhar no segundo lote se a estratégia de tolerância, as ferramentas e a rotina de inspeção não forem projetadas para serem consistentes. A diferença prática é se o processo pode manter o mesmo resultado parte após parte.
Componentes de chapa metálica de precisão são peças estruturais e funcionais formadas a partir de chapas metálicas finas, normalmente entre 0,5 mm e 6 mm de espessura, por meio de processos de corte, puncionamento, dobra, união e acabamento. A palavra precisão descreve até que ponto a peça acabada corresponde ao desenho de engenharia, geralmente expressa como uma tolerância dimensional ou desvio angular.
Exemplos comuns incluem painéis de chassis, suportes de montagem, blindagens EMC, dissipadores de calor, guias de transporte e gabinetes de controle. O que as separa das peças de chapa metálica comuns é o nível de controle aplicado em cada etapa: o material é selecionado e preparado, os parâmetros de corte e conformação são derivados das propriedades reais da chapa e a peça acabada é medida e documentada.
A tolerância não atua isoladamente. Um deslocamento de 0,1 mm na posição de um furo pode ser absorvido por um furo com fenda em um conjunto, mas o mesmo deslocamento se torna uma falha completa em um invólucro de dispositivo médico. O impacto prático da precisão depende de como o componente interage com outras peças. É por isso que você deve definir tolerâncias em torno da função e não em torno do que parece impressionante em um desenho.
| Class | Tolerância típica | Exemplo de aplicação | O que impulsiona o custo |
|---|---|---|---|
| Padrão | ±0,5mm | Protetores, tampas, painéis simples | Espessura do material |
| Precisão | ±0,1mm | Chassi, suportes, placas de montagem | Ferramentas e programação |
| Alta precisão | ±0,02mm | Dispositivos médicos, peças aeroespaciais | Inspeção e controle de processo |
A escolha de uma classe de tolerância é uma decisão de custo. Aumentar um gabinete padrão de ±0,5 mm para ±0,1 mm pode dobrar o custo se o desenho exigir novas ferramentas ou um plano de inspeção ampliado. A mesma mudança pode acrescentar apenas uma pequena quantia a um suporte de alto volume, porque o custo de configuração é amortizado em milhares de peças. A abordagem correta é indicar quais tolerâncias são funcionalmente críticas e deixar o fabricante fazer a cotação com base na necessidade real.
A maioria dos componentes de chapa metálica de precisão segue a mesma sequência de operações, mesmo quando a geometria e o material da peça variam. O processo pode ser resumido em cinco etapas.
O estoque de bobinas carrega tensões internas do processo de laminação. Uma máquina de nivelamento alisa a chapa, remove o conjunto de bobinas e coloca o material dentro de uma tolerância consistente antes de qualquer corte ser feito. Esta etapa afeta diretamente a precisão da dobra posteriormente na sequência.
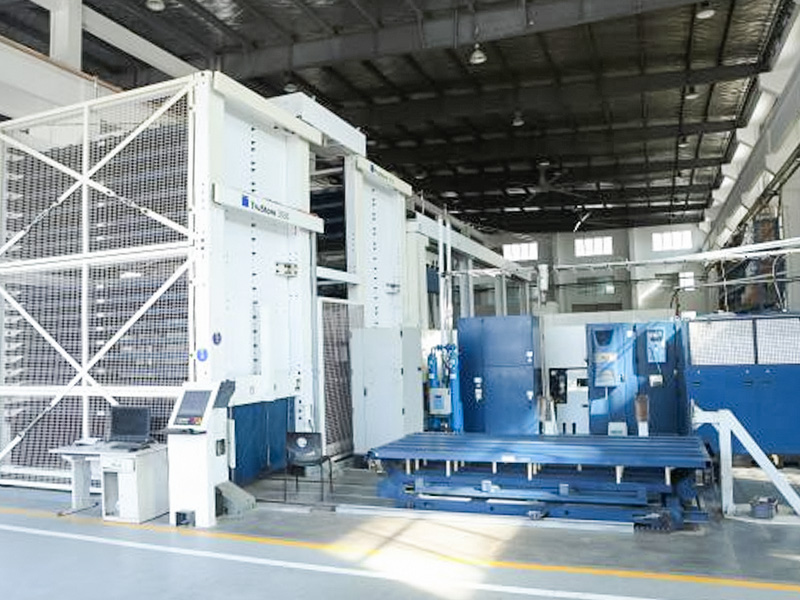
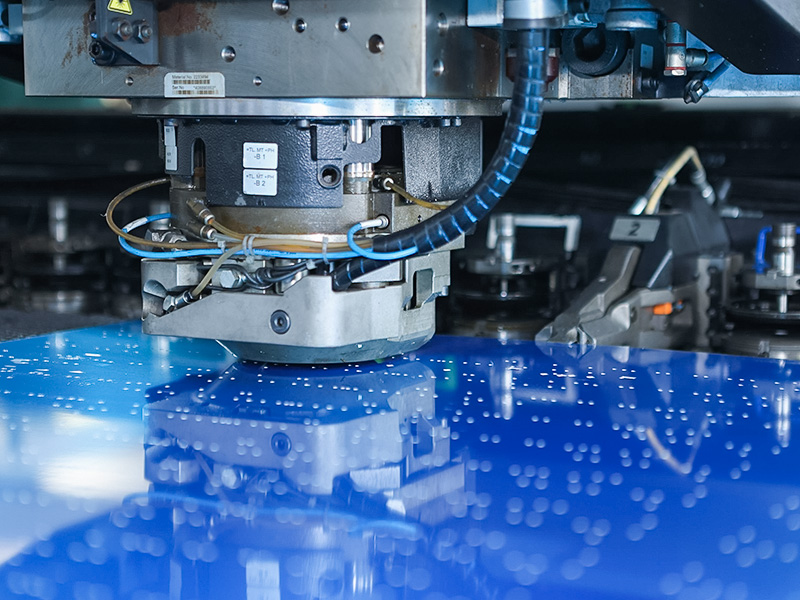
O padrão plano é transferido com um cortador a laser CNC ou uma puncionadeira CNC. O corte a laser lida com contornos complexos com cortes estreitos; a perfuração produz furos redondos e recortes rapidamente em alta velocidade.
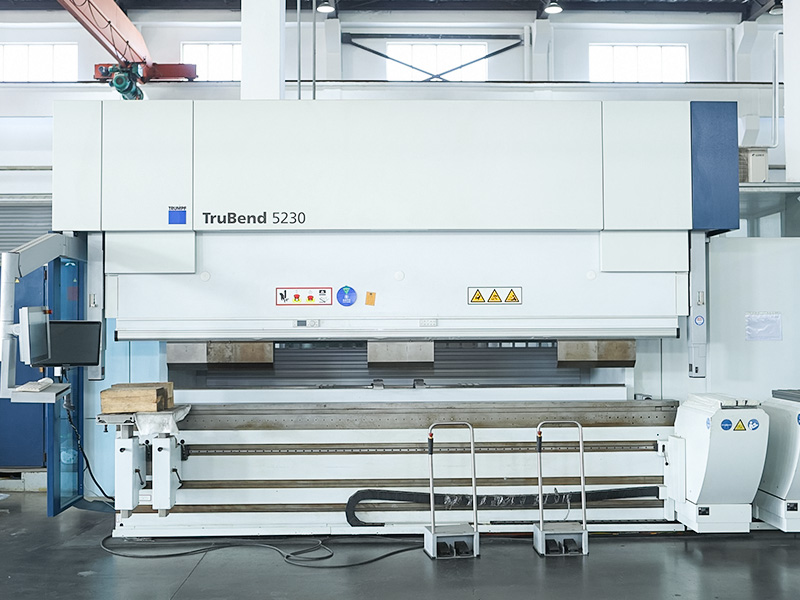
As dobradeiras CNC dobram a peça plana na forma final. A tolerância de dobra, a seleção de ferramentas e a compensação de retorno elástico são calculadas a partir da espessura real da chapa e da classe do material. A precisão aqui significa que os ângulos de dobra ficam dentro de 0,2 graus do desenho.
Soldagem, rebitagem por pressão ou fixadores autofixantes conectam subpeças e adicionam inserções roscadas. Cada método de união causa seu próprio impacto térmico ou mecânico no material, e a escolha determina tanto a resistência quanto a facilidade de manutenção futura.
Polimento, desengorduramento e revestimento protegem a superfície e atendem aos requisitos visuais. O componente acabado é medido com instrumentos calibrados e os resultados são registrados no desenho.
Uma operação de nivelamento é fácil de ignorar em um desenho. Uma folha que esteja apenas 0,5 mm fora do plano fará com que as dobras se desloquem vários décimos de milímetro depois que a peça for liberada da matriz. Para um longo prazo, especifique a condição do material que a operação de moldagem produzirá.
 Máquina niveladora de rolos para correção de planicidade de chapas e chapas metálicas Este equipamento de nivelamento restaura a planicidade de placas e perfis deformados, utilizando rolos de alta dureza e ajuste preciso de folga para garantir a precisão dimensional e a qualidade da superfície, uma etapa crítica antes do blanking. Ver Produto →
O corte a laser CNC é o método preferido para lotes pequenos e médios, onde o contorno muda com frequência. A máquina lê o desenho mais recente, ajusta os parâmetros de corte e produz a mesma geometria na folha seguinte sem o custo de novas matrizes.
 Sistema de corte a laser CNC para fabricação de chapas metálicas de precisão Com controle numérico avançado e mesas de trabalho de grande formato, esta máquina de corte a laser processa com eficiência aço inoxidável, aço carbono e alumínio, oferecendo alta precisão e zonas mínimas afetadas pelo calor para contornos de peças variados. Ver Produto →
A flexão é a operação onde aparecem mais erros dimensionais. Uma dobradeira CNC com compensação automática de ângulo mantém pequena a variação no ângulo de dobra, o que melhora o posicionamento do padrão de furo após a dobra.
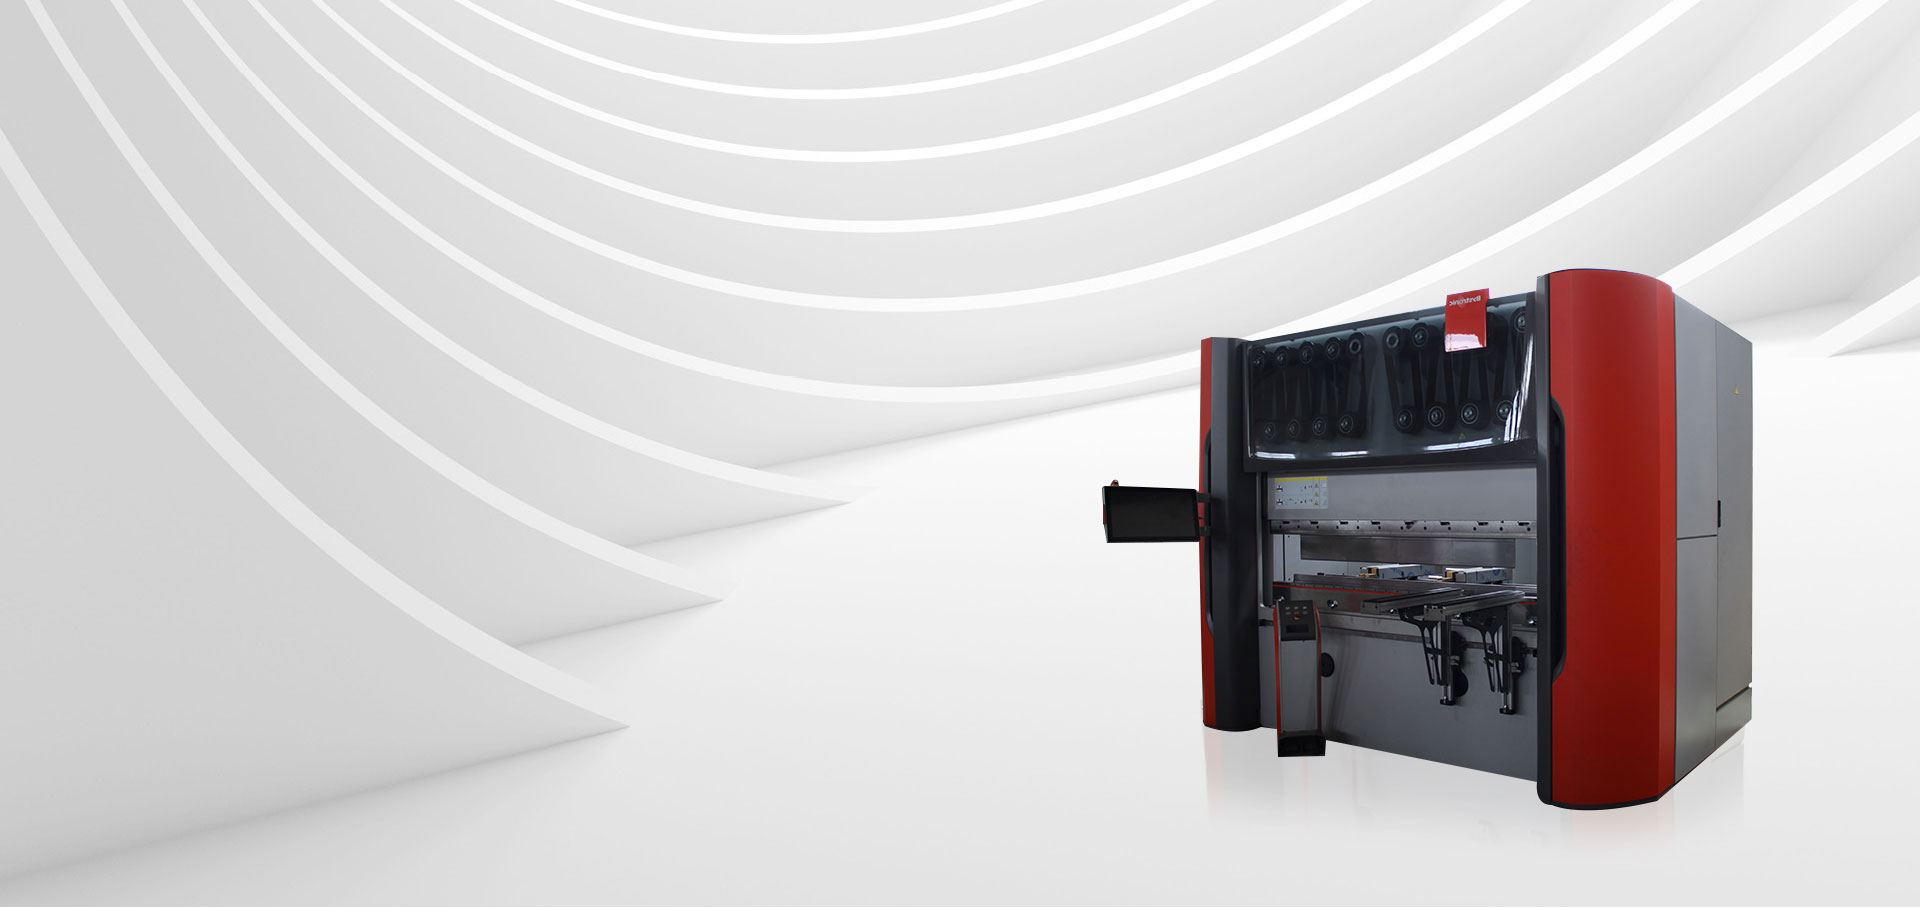
 Máquina dobradeira CNC com compensação automática de ângulo Esta prensa dobradeira possui um sistema CNC de alta precisão e estrutura robusta, permitindo controle preciso do ângulo e comprimento da dobra, reduzindo erros e melhorando o posicionamento do furo após a dobra para diversas aplicações de chapa metálica. Ver Produto →
A escolha do material é o segundo maior fator de precisão depois do ferramental. Cada classe tem seu próprio retorno elástico, anisotropia e acabamento superficial, e todas as três mudam a maneira como uma prensa dobradeira mantém um ângulo.
A especificação do material pertence à legenda do desenho, não à descrição. Indique o grau, a têmpera e o tratamento de superfície. Se o componente for soldado, mencione o fio de enchimento e o desenho da junta para que o fabricante possa planejar o processo.
Componentes de chapa metálica de precisão aparecem sempre que um produto precisa de um invólucro estrutural leve e rígido ou de uma geometria de suporte repetida.
Suportes, bandejas de bateria, reforços de chassi e proteções térmicas exigem padrões de furos apertados e superfícies planas. As peças devem ser alinhadas em um gabarito sem retrabalho, e o fornecedor deve demonstrar controle do processo para produção em volume.
Invólucros, painéis de instrumentos e peças de acessórios cirúrgicos são normalmente construídos em quantidades menores. As tolerâncias são muitas vezes mais restritas, o acabamento superficial deve estar limpo e cada componente é rastreável a um certificado de material.
As blindagens EMC, o chassi de rack de 19 polegadas e as placas de dissipação de calor combinam raios de curvatura finos com padrões de furos próximos. O requisito de precisão é impulsionado pela necessidade de a peça assentar corretamente contra uma placa de circuito impresso ou parede.
Protetores, estruturas, caixas de controle e placas guia são fabricadas em chapa metálica e devem manter sua forma durante anos de serviço. A janela de tolerância geralmente fica em torno de ±0,1 mm, principalmente para manter os pontos de montagem alinhados após a montagem.
O fornecedor geralmente pode cotar qualquer tolerância. O que importa é se o fornecedor consegue provar que o processo pode mantê-lo.
Pergunte se o fabricante realiza verificações durante o processo na dobradeira e no cortador a laser e se uma inspeção final é feita em relação ao desenho. Um registro documentado com valores medidos é a prova mínima de capacidade.
A maioria dos fabricantes de precisão trabalha diretamente a partir de desenhos STEP, DXF ou PDF. O fabricante verifica o raio de curvatura, a espessura do material e o acúmulo de tolerâncias antes de cotar. Se faltar um texto explicativo no desenho, um bom fabricante perguntará em vez de adivinhar.
Um certificado de teste de usinagem ou um registro de rastreabilidade do material deve mostrar o grau, a espessura e o número do lote da chapa usada em cada produção. Isto é especialmente importante para componentes de aço inoxidável e alumínio.
Pequenos lotes geralmente custam mais por unidade porque a configuração, as ferramentas e a inspeção estão distribuídas em menos peças. A produção em volume absorve esse custo, e é por isso que uma tolerância de 0,1 mm pode ser acessível em um pedido de 5.000 peças, mas cara em um protótipo de 50 peças.
Se um componente precisar de uma geometria não padronizada ou de uma combinação incomum de requisitos, um fornecedor com serviços de fabricação personalizada pode ajustar o projeto para capacidade de fabricação e recomendar uma rota que mantenha o custo da peça razoável.
A maneira de reduzir o risco de aquisição é perguntar com antecedência e não tarde. Envie ao fabricante seu desenho, o volume esperado e as tolerâncias críticas. Solicite um plano de processo que cubra a aquisição de materiais, preparação de ferramentas, verificações em processo e inspeção final. Revise também o fornecedor processo de controle de qualidade antes de fazer um pedido grande.
Componentes de chapa metálica de precisão são o resultado de uma sequência controlada: nivelamento, corte, conformação, união, acabamento e medição. Quando cada etapa é executada com o equipamento certo e disciplina documentada, a peça atende ao desenho não por sorte, mas por design. Esse é o padrão que qualquer comprador deve esperar ao fazer um pedido de componente de precisão.

 +86-13771171111 +86-13338110517